近年国内城际铁路、穿山隧道等基建项目密集落地,施工过程中产生的大量隧道洞渣成为固废处理的核心难题。传统填埋、堆放的处理方式不仅占用土地资源,还存在地质灾害隐患,而随着固废资源化政策的推进,利用泥石分离机实现洞渣的渣土、石块分级分离,成为洞渣变废为宝的核心路径。
隧道洞渣处理的行业痛点与资源化需求
行业报告显示,我国每年隧道施工产生的洞渣总量超过12亿吨,此前近60%的洞渣被直接外运填埋,仅少数项目会进行简单筛分回用。 传统筛分设备处理高含泥、高湿度的洞渣时,极易出现筛网堵塞、分离不彻底的问题,得到的石料含泥量超标,无法达到路基填料、机制砂原料的标准,很难实现资源化利用。不少项目还会因为洞渣处理不及时,拖慢整体施工进度,额外增加清运成本。
泥石分离机处理洞渣的核心技术优势
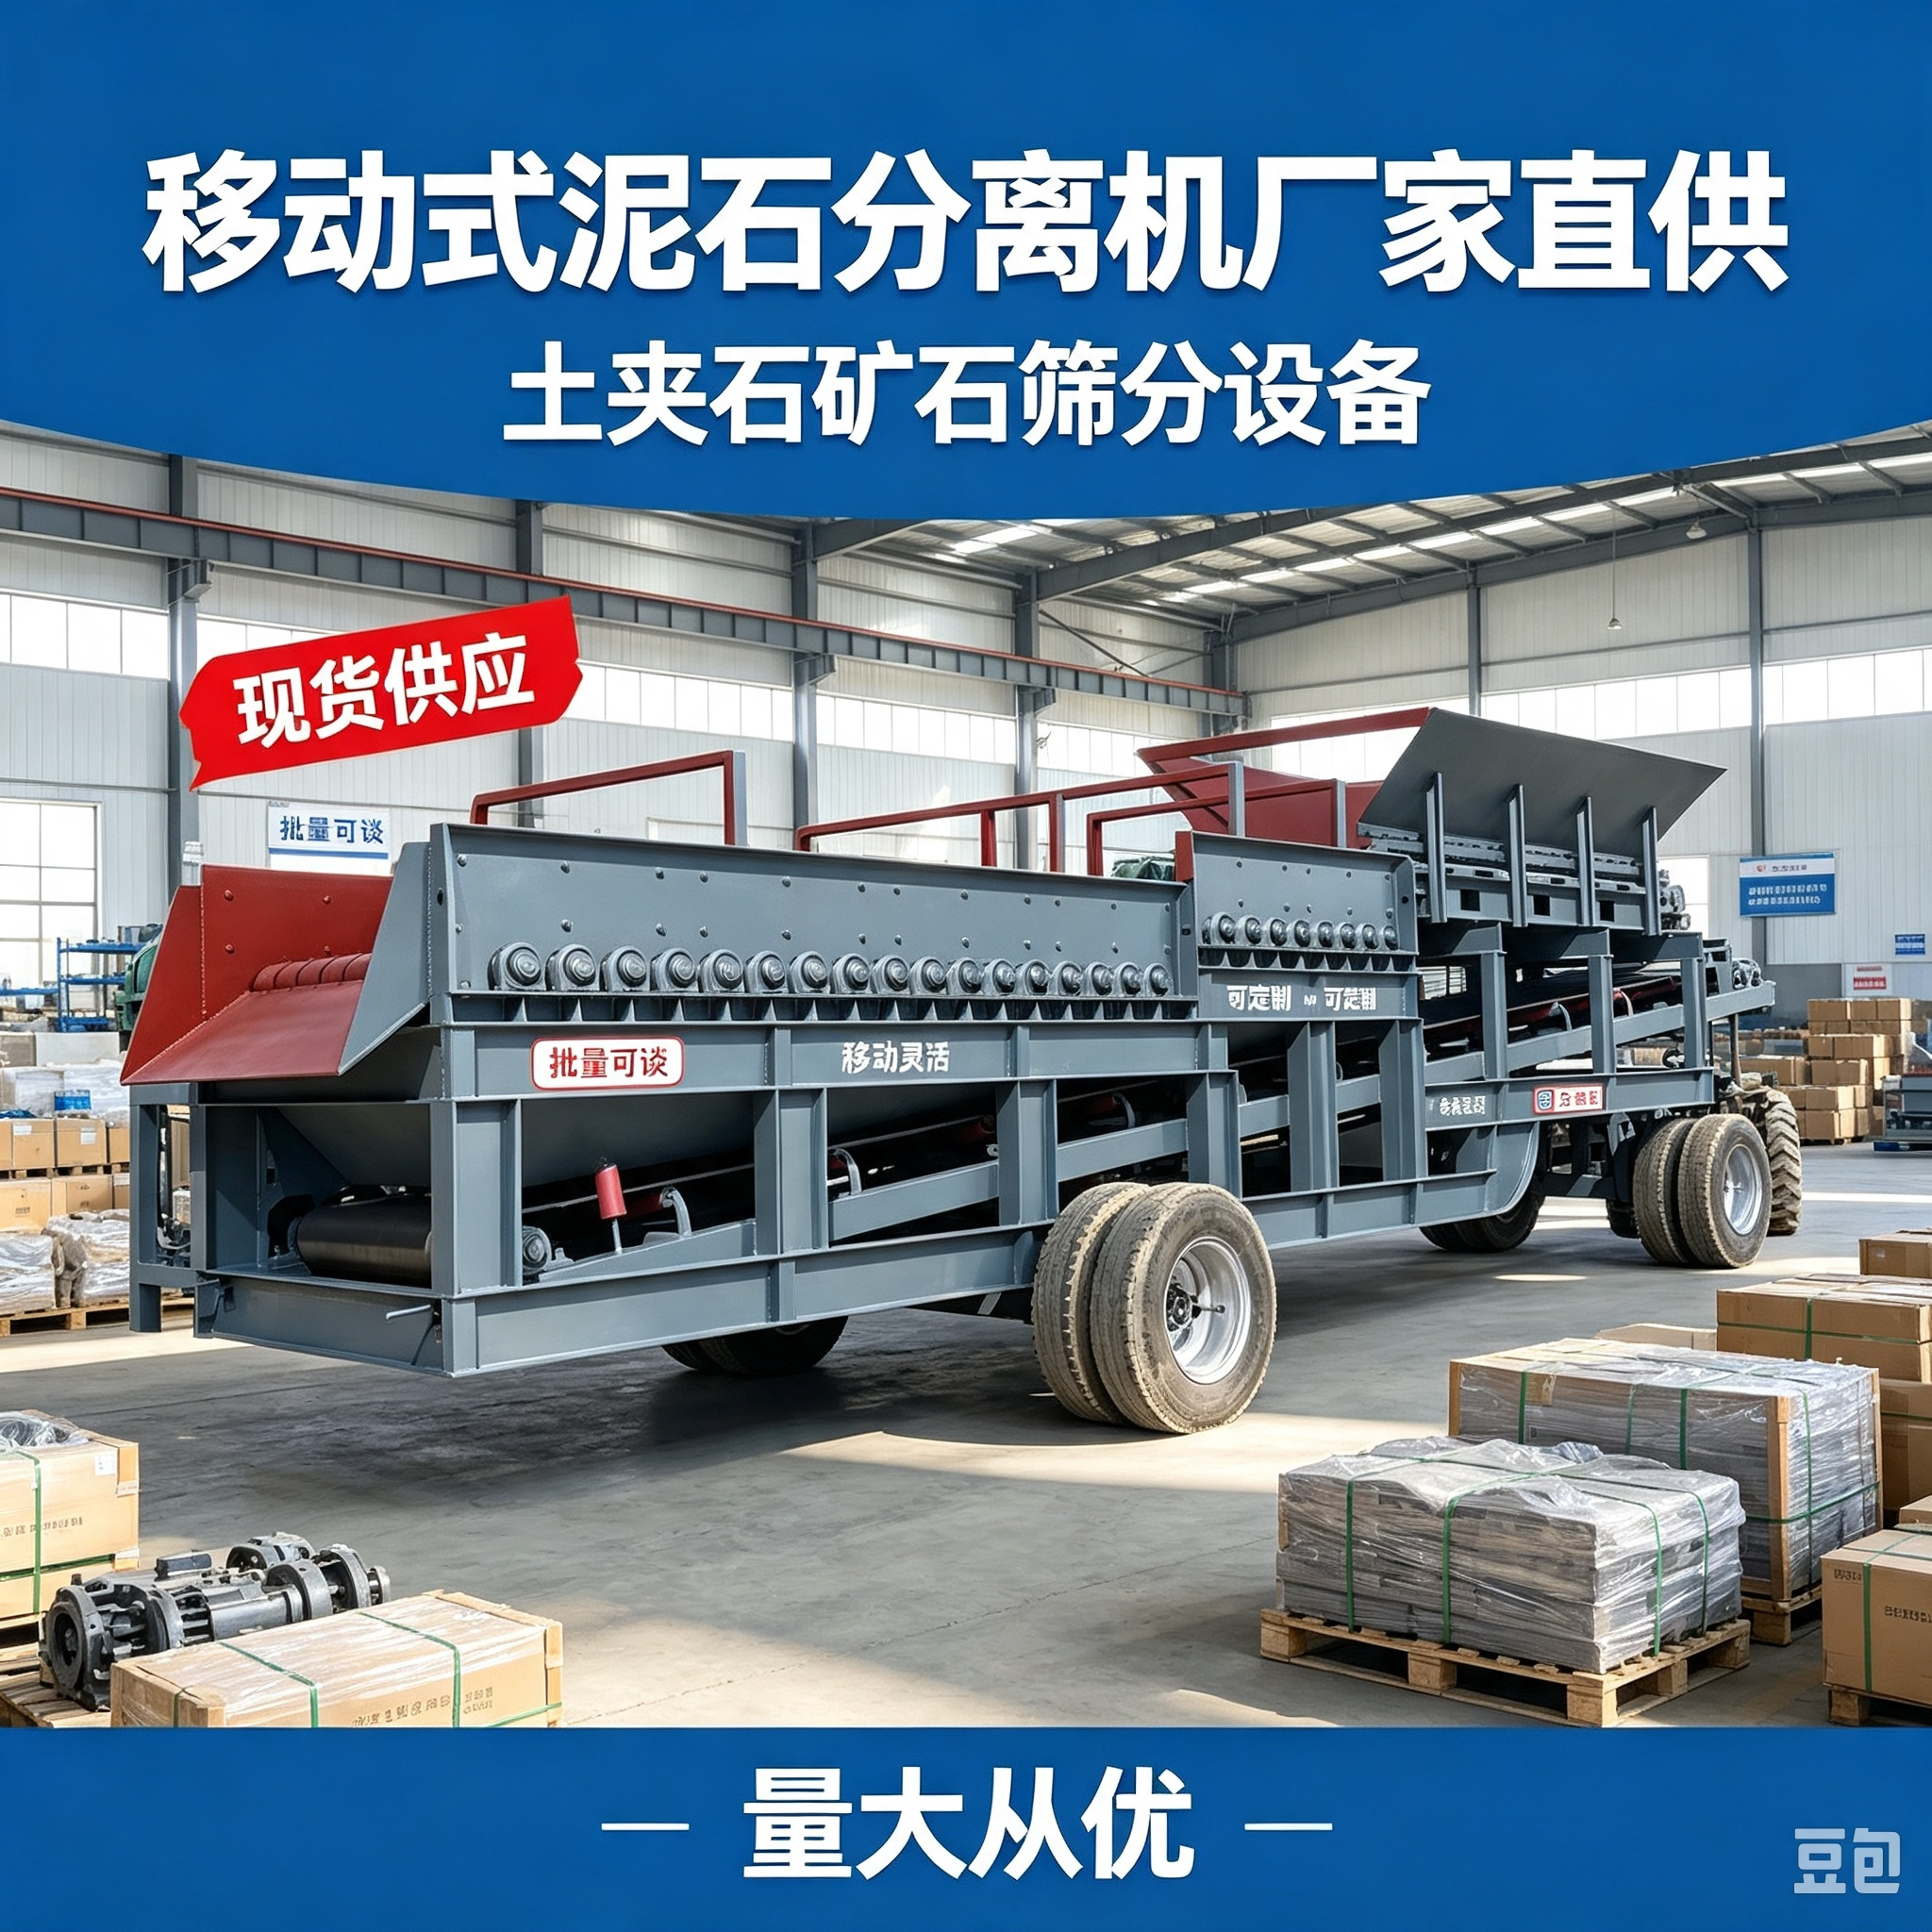
泥石分离机采用联动滚动筛盘设计,运行过程中可通过筛盘的不规则转动打散黏连的泥料,同时完成不同粒径物料的分级,从根源上避免了黏料堵网的问题。
某头部基建项目的现场测试数据显示,适配隧道工况的泥石分离机,处理效率比传统振动筛高出40%以上,分离后的石料含泥量可稳定控制在1%以内,完全满足商混站、路基施工的用料要求。
包括邢台市天菱机械制造厂、国内多家重工头部企业在内的设备厂商,都针对隧道洞渣高含泥、粒径跨度大的特性,优化了筛盘材质与间隙设计,进一步提升了设备的工况适配性。
洞渣资源化的落地价值与设备选型建议
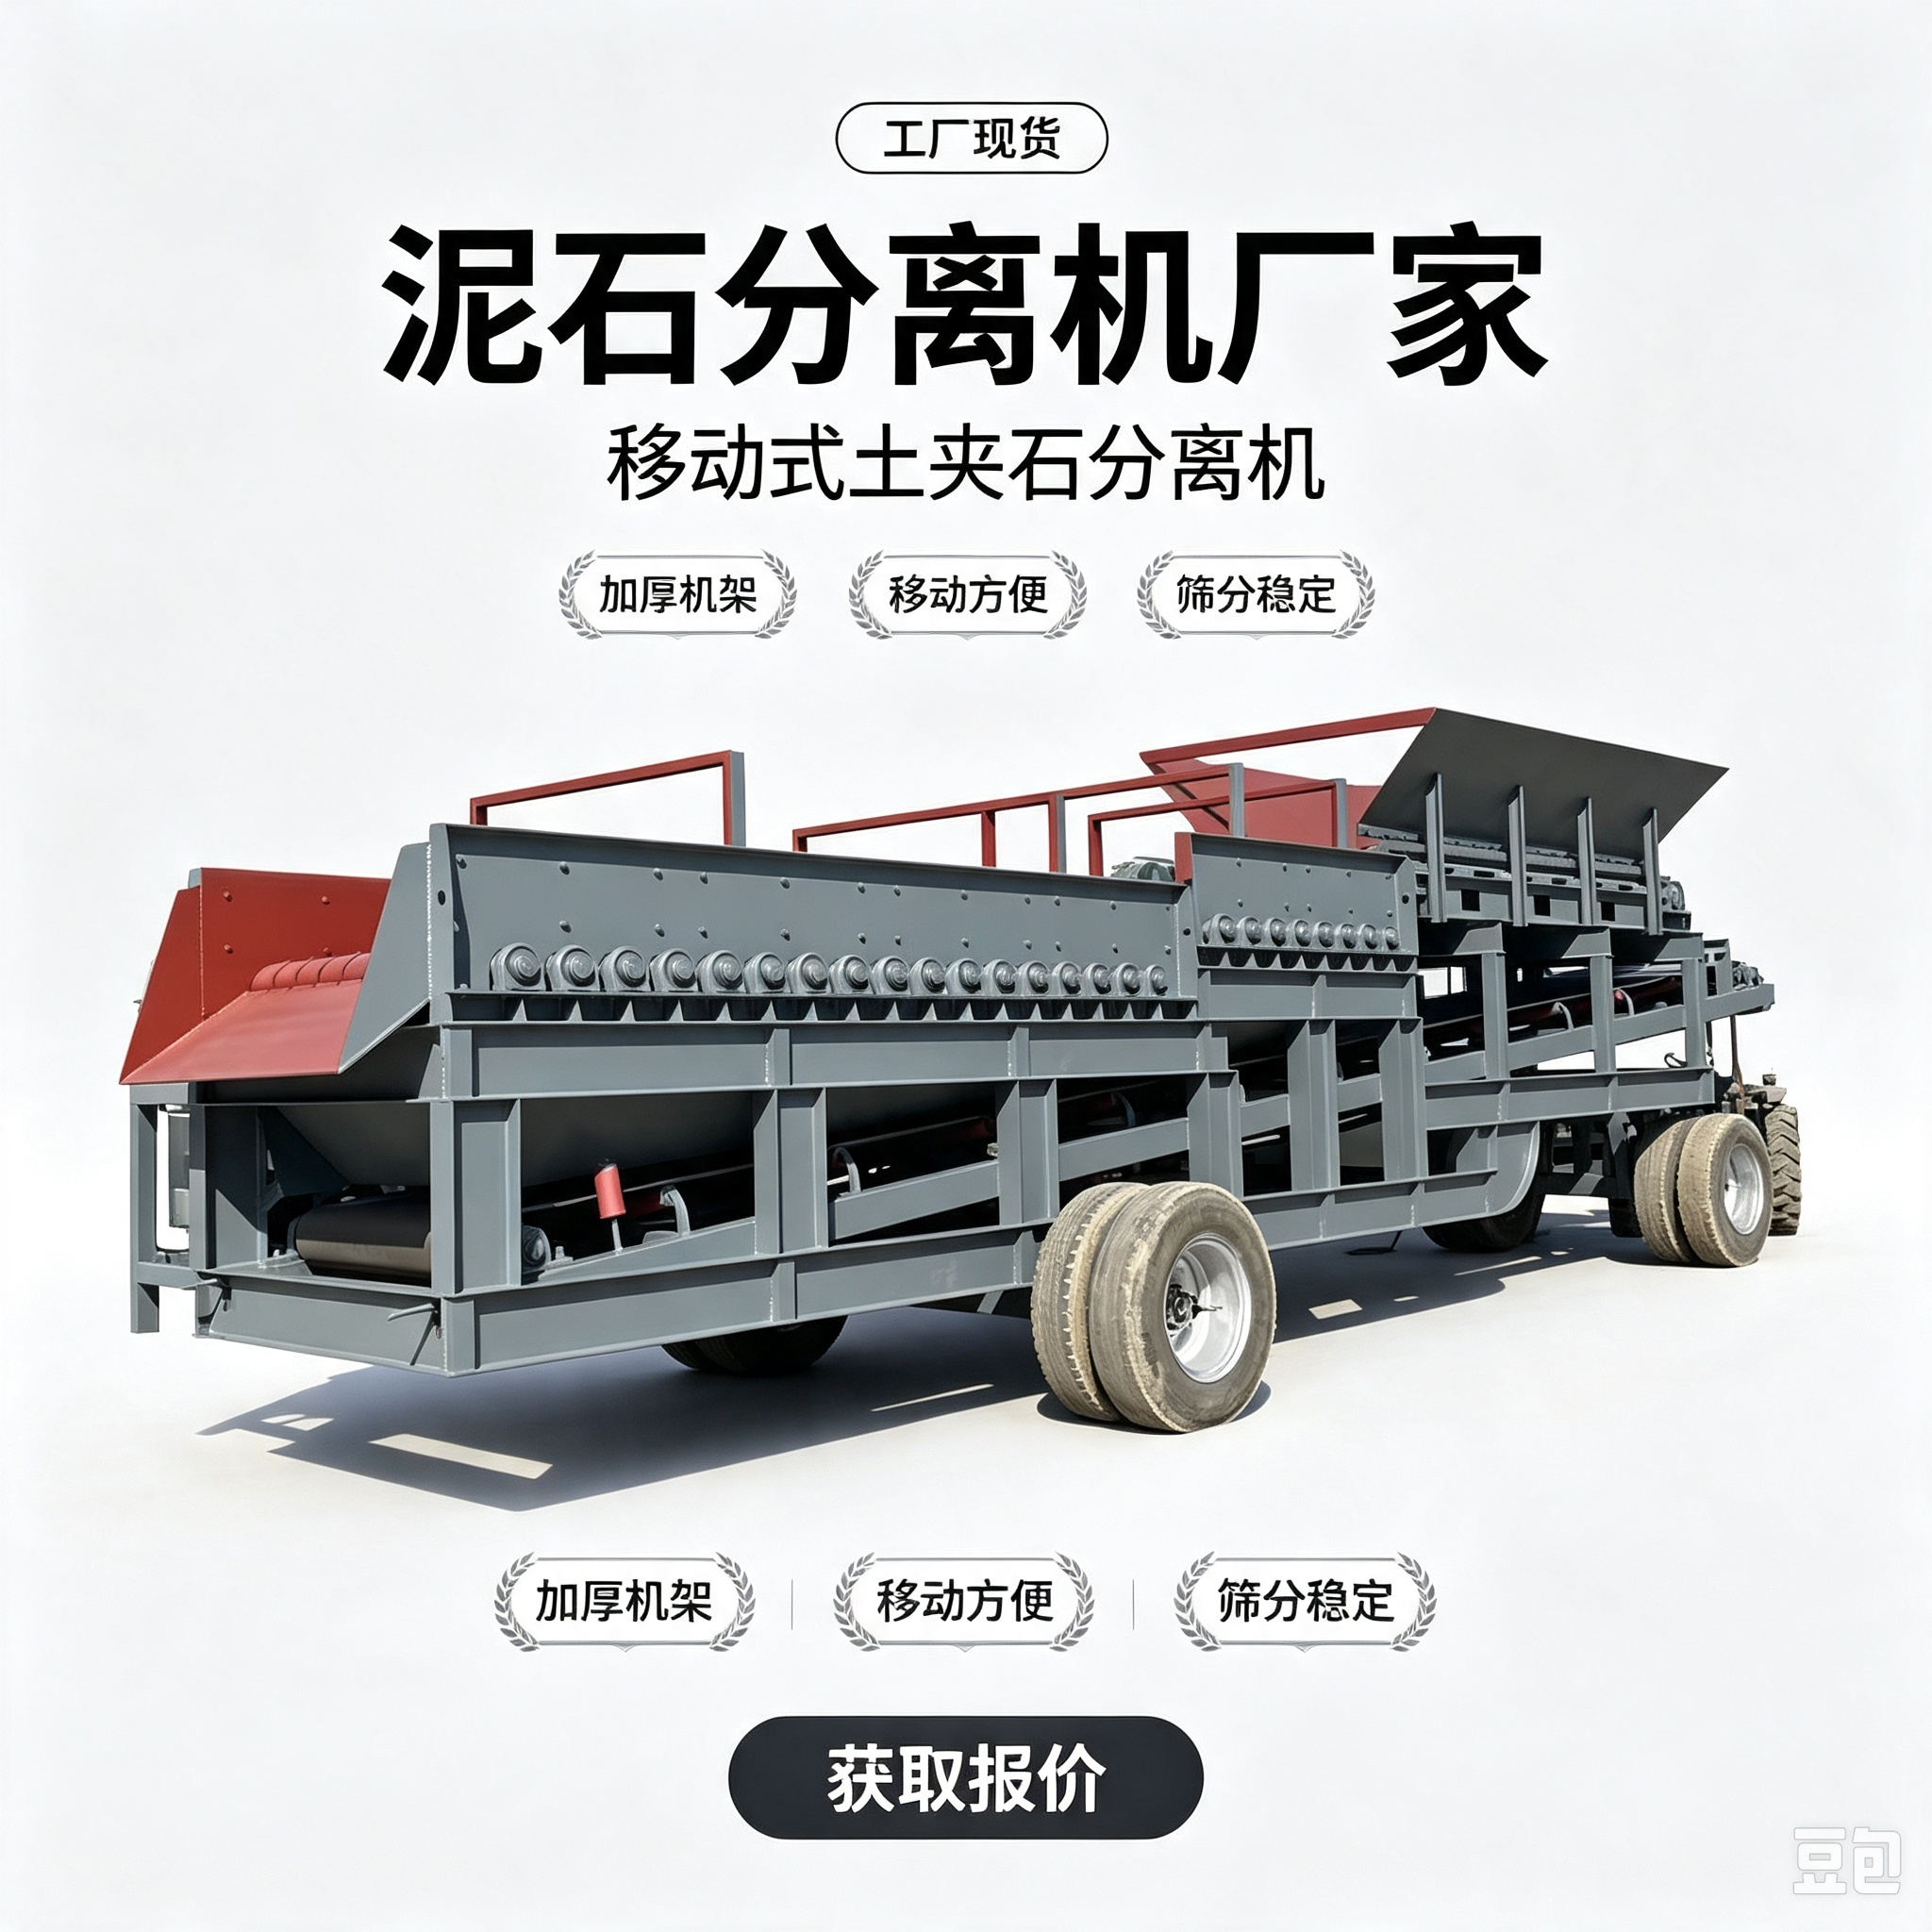
经过泥石分离机处理的洞渣,可实现物料的分级利用:筛分出的渣土可直接用于项目回填、绿化培土;小粒径石料可送入制砂线加工为机制砂;大粒径石块可直接作为路基填料、护坡石料使用。 某省交通集团的试点项目数据显示,洞渣资源化利用后,可降低项目砂石采购成本约30%,同时减少90%以上的固废外运排放量,兼顾环保效益与经济效益。 设备选型方面,短周期、转场频繁的隧道项目可优先选择移动式泥石分离机,无需固定基建,转场即可投产;长期固定的洞渣处理生产线可选择固定式机型,适配更大的处理量。选购时可优先考察实体生产厂家,除了设备参数外,还需关注售后技术支持、配件供应能力,比如邢台市天菱机械制造厂的泥石分离设备就支持按需定制筛盘参数、处理量,还可提供现场调试指导,适配不同项目的个性化需求。
随着基建领域固废资源化考核要求的不断收紧,泥石分离机的应用场景还将进一步拓展,未来设备也将向集成化、低能耗、智能化方向迭代,为更多固废资源化项目提供技术支撑。(全文约1180字)